


Optimalizace magnetického výkonu: Jádra z čistého železa a žíhání pro západková relé
Sep 12, 2026
Zanechat vzkaz
Nízká{0}}příkonová západková relé: Proč záleží na materiálu jádra a koercitivitě
Přídržné relé musí udržovat svůj magnetický stav bez trvalého buzení cívky. Magnetický obvod proto závisí spíše na nízkoztrátovém jádru relé z čistého železa, řízeném zbytkovém magnetismu, nízké koercitivní síle a stabilní rozměrové přesnosti než na trvalém přídržném proudu. U inteligentních měřičů, zařízení pro-řízení energie a{4}}baterií napájených řídicích systémů je cílem obvykle proces geometrie jádra a tepelného-zpracování, který poskytuje spolehlivou magnetickou přitažlivost a uvolnění pomocí krátkého budícího impulsu.
Pro nákupní a inženýrské týmy by se specifikace materiálu neměla zastavit u „čistého železa“. Praktický výkon železného jádra západkového relé je určen jakostí železa, obsahem uhlíku a nečistot, historií zpracování za studena, žíhací atmosférou, povrchovou úpravou, rozměrovou tolerancí a konečným návrhem magnetického obvodu.
Výrobní specifikace by proto měla spojovat pět parametrů:
DT4C / DT4E elektrické čisté železo s kontrolovaným chemickým složením a magnetickými vlastnostmi.
Před konečným žíháním je řízena deformace za studena, ražení, soustružení nebo obrábění.
Vakuové nebo řízené{0}}žíhání v atmosféře pro snížení zbytkového napětí a donucovací síly.
Kontrola geometrie pólu, soustřednosti, délky a rozměrové tolerance souřadnicového měřicího stroje.
Zinkování nebo niklování vybrané podle požadavků na korozi bez zbytečného navyšování ne-magnetické povrchové vrstvy.
U vysokoobjemového reléového programu by měly být tyto proměnné ověřeny prostřednictvím materiálových certifikátů, magnetického testování, rozměrové kontroly, měření tloušťky pokovování a PPAP dokumentace podle systému kvality IATF 16949.

Elektrické čisté železo DT4C a DT4E: Výběr materiálu pro jádra magnetického relé
Elektricky čisté železo se používá tam, kde magnetický obvod vyžaduje vysokou permeabilitu a nízkou magnetickou reluktanci, přičemž se vyhýbá vyššímu elektrickému odporu nebo legovacím charakteristikám spojeným s některými jinými magnetickými materiály.
DT4C a DT4E jsou běžně zvažovány pro elektromagnetické komponenty, jako jsou reléová jádra, třmeny, pólové nástavce, kotvy a magnetické pólové struktury. Výběr třídy by však měl být založen na skutečném magnetickém obvodu a podmínkách tepelného-zpracování, nikoli pouze na názvu materiálu.
Magnetický výkon DT4C / DT4E musí být po zpracování ověřen
Stejný nominální materiál může vykazovat různé magnetické chování po lisování, tváření za studena, obrábění nebo broušení. Plastická deformace přináší defekty mřížky a zbytkové napětí, zvyšuje magnetickou hysterezi a potenciálně mění koercitivní sílu.
U přídržného relé to může ovlivnit:
Přitáhněte-napětí
Odpadní-napětí
Doba trvání pulsu
Magnetická přídržná síla
Zbytkový magnetismus
Spotřeba energie cívky
Opakovatelnost spínání
Magnetické chování-závislé na teplotě
Užitečné technické srovnání je:
| Parametr | Za studena-zpracované čisté železo | Žíhané čisté železo |
| Zbytkový stres | Vyšší | Snížená |
| Mobilita magnetické domény | Omezený | Vylepšené |
| Donucovací síla | Obecně vyšší | Obecně nižší |
| Ztráta hystereze | Vyšší | Spodní |
| Magnetická permeabilita | Sníženo deformací | Vylepšené |
| Rozměrová stabilita | Závisí na procesu | Zlepšení, když se uvolní stres |
| Vhodnost pro přesné blokovací reléové jádro | Vyžaduje ověření | Obecně preferováno |
Konečné magnetické vlastnosti by měly být měřeny na produkčních-reprezentativních vzorcích, nikoli pouze na základě certifikátu surového-materiálu.
C1100 měď a C2680 mosaz nenahrazují magnetické jádro
Náhrada materiálu musí také vzít v úvahu magnetickou permeabilitu, vodivost, mechanickou pevnost a chování při tváření.
| Materiál | Typická role | Magnetické chování | Elektrická vodivost | Typická relevance relé |
| DT4C / DT4E | Magnetické jádro/pól | Feromagnetické | Mírný | Magnetický obvod jádra |
| C1100 čistá měď | Vodivá součást | V podstatě ne-magnetické | Velmi vysoká, běžně kolem 100 % IACS | Přípojnice, svorky, vodivé části |
| C2680 mosaz | Strukturální/kontaktní součást | Slabě magnetické až po efektivně ne{0}}magnetické při běžném použití relé | Nižší než měď | Terminály, lisovaný hardware |
Čistá měď C1100 je vybrána především pro elektrickou vodivost. Mosaz C2680 je často vybírána pro svou kombinaci tvárnosti, pevnosti a odolnosti proti korozi. Ani jedno by nemělo být specifikováno jako přímá náhrada za elektrické relé z čistého železa, kde je magnetická síla součástí funkčního požadavku.
Lisování geometrie přímo ovlivňuje magnetický obvod
U lisovaných jader relé není kontrola rozměrů pouze mechanickým požadavkem. Geometrie pólu-plochy určuje efektivní vzduchovou mezeru a dráhu magnetického toku.
Otřepy, úhlové zkreslení nebo nadměrná odchylka rovinnosti na čele pólu mohou změnit efektivní kontaktní plochu mezi magnetickými součástmi. Pro vybrané kritické prvky může být vhodná rozměrová specifikace, například ±0,01 mm, ale skutečná tolerance musí být stanovena na základě citlivosti magnetického-obvodu a požadavků na montáž.
U přesných dílů může plán kontroly zahrnovat:
Optická rozměrová kontrola
Kontrola CMM
Kontrola měřidla
Měření rovinnosti
Měření soustřednosti
Měření drsnosti povrchu
Kontrola výšky otřepů-
Testování magnetického výkonu
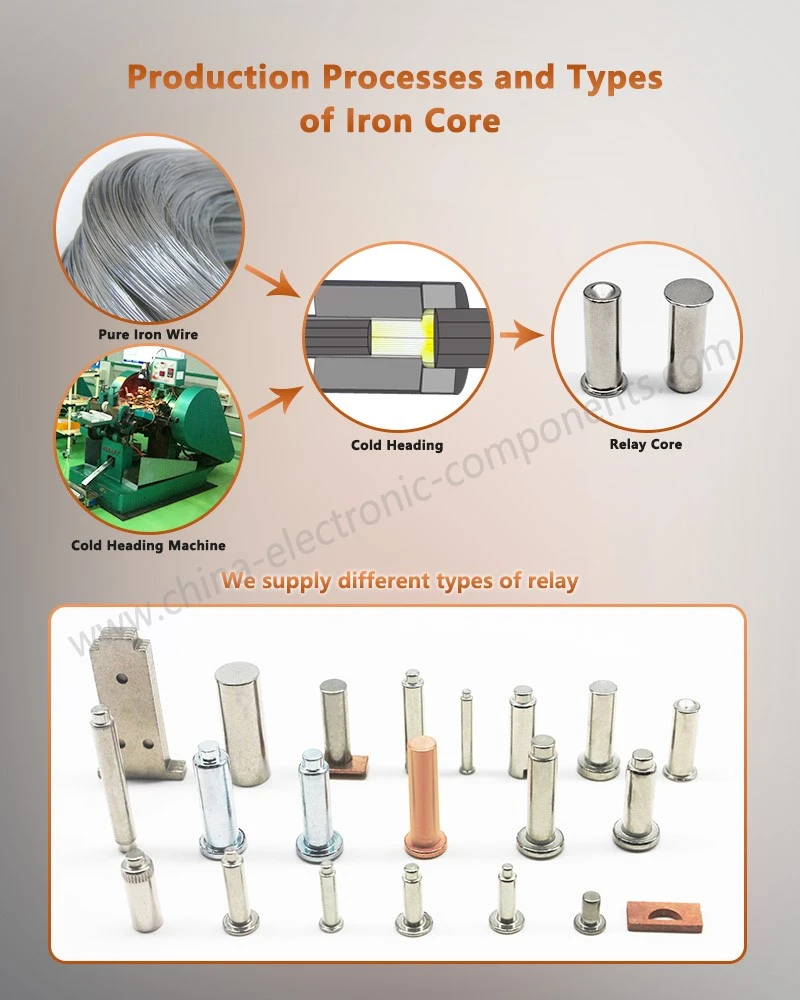
In{0}}Přesnost nýtování a montáže
Tam, kde je jádro integrováno s dodatečnými lisovanými magnetickými nebo mechanickými součástmi,-nýtování může snížit sekundární montážní operace a zlepšit opakovatelnost polohy.
Nýtovací síla však musí být řízena, protože nadměrná deformace může zavést místní zbytkové napětí do magnetické součásti. Okno procesu by mělo obsahovat:
Průměr nýtu
Tloušťka materiálu
Geometrie razníku
Posun tváření
Nýtovací síla
Výška hlavy nýtu-
Konečná montážní vůle
Pro automobilové nebo měřicí aplikace by měl validovaný proces spojit tyto proměnné s rozměrovou schopností a funkčním magnetickým testováním.
Vyžádejte si bezplatné hodnocení a cenovou nabídku DFM
Vakuové žíhání: Snížení zbytkového stresu a donucovací síly
Žíhání je jednou z nejdůležitějších procesních proměnných pro přesné jádro relé z čistého železa.
Lisování, tvarování za studena, ohýbání, soustružení, broušení a další mechanické procesy mění stav vnitřního napětí kovu. Tyto změny mohou omezit pohyb magnetické-domény a zvýšit hysterezi. U západkového relé se to může promítnout do nekonzistentní magnetické odezvy, i když samotná surovina splňuje specifikace.
Vakuové žíhání pod řízenými tepelnými profily
Typický proces sestává z řízeného ohřevu, temperování, řízeného chlazení a vakuové nebo inertní -ochrany atmosféry.
Přesný tepelný cyklus musí být stanoven podle:
Třída DT4C nebo DT4E
Geometrie součásti
Maximální tloušťka řezu
Předchozí úroveň deformace
Nakládání pece
Požadovaný magnetický výkon
Limity povrchové oxidace
Následný proces pokovování
Obecné procesní okno by nemělo být kopírováno mezi různými geometriemi jádra. Tlusté a tenké části mají různé charakteristiky tepelné odezvy a nadměrná teplota nebo nekontrolované chlazení může ovlivnit rozměrovou stabilitu.
Proč žíhání mění{0}}základní magnetické chování relé
Magnetický výkon úzce souvisí s-pohybem stěny domény.
Mechanická deformace přináší dislokace a zbytkové napětí. Ty fungují jako připojovací místa pro magnetické domény. Žíhání pro odlehčení napětí -redukuje tyto bariéry a umožňuje magnetickým doménám pohotověji reagovat na aplikované pole.
Technickým cílem není jednoduše „změkčit kov“. Je to vytvořit opakovatelný magnetický stav s:
Nižší donucovací síla
Vyšší efektivní propustnost
Nižší ztráta hystereze
Stabilní přitahování-v chování
Stabilní chování při uvolňování
Snížené magnetické variace mezi výrobními šaržemi
Magnetické testování by se mělo řídit skutečným výrobním postupem
Robustní ověřovací sekvence porovnává:
Surovina → lisovaný díl → žíhaný díl → pokovený díl → sestavené relé
Testování pouze vstupní suroviny může vynechat procesem-indukovanou magnetickou degradaci.
Plán řízení výroby může zahrnovat:
| Výrobní fáze | Doporučená kontrola | Inženýrský účel |
| Příchozí materiál | Chemické složení + certifikát materiálu | Potvrďte třídu DT4C/DT4E |
| Lisování | Rozměrová kontrola + kontrola otřepů | Chraňte magnetickou geometrii |
| Před-žíhání | Záznam deformace/procesu | Vytvořte vstup tepelného-cyklu |
| Žíhání | Záznam teploty v peci + vakuum/atmosféra | Kontrolujte úlevu od stresu |
| Po-žíhání | Magnetické{0}}testování vlastností | Ověřte magnetickou odezvu |
| Pokovování | Zkouška tloušťky povlaku | Kontrolní vrstva koroze |
| Konečná montáž | Vytáhněte-ověření/uvolněte | Potvrďte funkci relé |
| Uvolnění šarže | Sledovatelnost + záznamy o kontrole | Podpora PPAP a zákaznického auditu |
U programů úrovně 1 by záznamy pece měly být dohledatelné k výrobním šaržím. Pokud je magnetická výkonnost speciální charakteristikou, plán kontroly a PFMEA by měly výslovně identifikovat proces žíhání jako potenciální zdroj variací.

Vakuové žíhání vs konvenční žíhání v atmosféře
| Faktor | Vakuové žíhání | Klasické atmosférické žíhání |
| Povrchová oxidace | Nízká při správném ovládání | Vyšší riziko |
| Čistota povrchu | Vysoký | Záleží na atmosféře |
| Magnetická-konzistence vlastností | Vysoká s kontrolovanou recepturou | Závisí na procesu- |
| Čištění po-žíhání | Často snížené | Může vyžadovat další léčbu |
| Sledovatelnost pece | Vysoce ovladatelné | Závisí na vybavení |
| Vhodné pro přesná reléová jádra | Ano | Ano, když je ověřena atmosféra |
Správný výběr závisí na požadovaném stavu povrchu, magnetické specifikaci, kapacitě pece, objemu výroby a následném procesu pokovování.
Zinek vs niklování: Ochrana proti korozi bez nadměrné magnetické penalizace
Reléové jádro může vyžadovat povrchovou ochranu, protože čisté železo je náchylné k oxidaci. Problém spočívá v tom, že pokovování přidává další vrstvu materiálu ke komponentě, jejíž primární funkce je magnetická.
Specifikace pokovování by proto měla vyvažovat:
Odolnost proti korozi + kontrola rozměrů + přilnavost + stav povrchu + magnetický výkon.
Zinkování pro kontrolu nákladů a koroze
Zinkování poskytuje obětovanou ochranu proti korozi a je široce používáno pro ocelové a železné součásti.
U reléových jader by technické ovládací prvky měly zahrnovat:
Tloušťka zinkového povlaku
Pasivační typ
Požadavky na-správu vodíku
Čistota povrchu
Přilnavost
Ověření solným-sprejem, kde je uvedeno
Rozměrový nárůst na kritických prvcích
Pro mnoho aplikací může být přijatelná tloušťka povlaku několik mikrometrů, ale konečná specifikace by měla vycházet z požadované třídy koroze a rozměrů-nahoru.
Niklování pro odolnost povrchu a odolnost vůči vlivům prostředí
Niklování poskytuje tvrdší povrch-odolnější proti opotřebení a může nabídnout lepší odolnost vůči určitým podmínkám prostředí.
Nikl však není elektricky ani magneticky ekvivalentní základnímu čistému železu. Vrstva pokovení může také změnit kritické rozměry, zejména na přesných čelech pólů, lisovaných- oblastech nebo na rozhraních s armaturou.
Z tohoto důvodu by měl být proces pokovování validován společně s magnetickou sestavou.
Zinek vs nikl: Engineering Selection Matrix
| Parametr | Zinkování | Niklování |
| Primární funkce | Obětovaná ochrana proti korozi | Povrchová ochrana a odolnost |
| Typický vzhled | Stříbrná/šedá po pasivaci | Kovová světlá/polo{0}}jasná |
| Rozměrové nahromadění | Musí se ovládat | Musí se ovládat |
| Odolnost proti opotřebení | Mírný | Vyšší |
| Korozní strategie | Obětní ochrana | Bariérová ochrana |
| Relé-magnetické ověření jádra | Požadovaný | Požadovaný |
| Náklady | Obecně nižší | Obecně vyšší |
| Nejlepší případ použití | Nákladově-citlivé komponenty chráněného relé | Vyšší požadavky na odolnost povrchu |
Klíčovým bodem je, že tloušťka pokovení by nikdy neměla být specifikována nezávisle na magnetickém obvodu.
Pokud má čelo pólu požadavek na těsnou{0}}vzduchovou mezeru, může i malý nános povlaku ovlivnit konečný stav sestavy. Kritické povrchy proto mohou vyžadovat selektivní pokovování, maskování, kontrolu rozměrů po-pokovování nebo úpravu designu.
Měření tloušťky povlaku a závěrečné magnetické ověření
Plán kontroly výroby může kombinovat:
Testování tloušťky rentgenového fluorescenčního povlaku-
Měření rozměrů mikrometrem nebo CMM
Vizuální kontrola
Testování adheze
Korozní zkouška dle specifikace zákazníka
Zatáhněte-a uvolněte testování
Ověření-aktuální cívky
Magnetické přidržení-vynutit ověření
Pro tloušťku pokovení by měl být rozsah přijatelnosti definován jako specifikace řízeného procesu, spíše než jednoduše uvádění "niklované" nebo "zinkované".
Řízení výroby pro relé ±0,01 mm-Základní funkce podle IATF 16949
Výrobce elektromagnetického železného jádra připraveného k výrobě- musí řídit celý procesní řetězec, nikoli kontrolovat pouze hotové rozměry.
Pro aplikace v automobilovém průmyslu, inteligentních{0}}měřicích a energetických{1}}řízeních spojuje doporučená kvalitní struktura materiál, nástroje, tváření, žíhání, pokovování, kontrolu a závěrečné funkční testování.
Progresivní lisování s řízeným otřepům a vlastnostmi ±0,01 mm
Progresivní lisování je vhodné pro vysoko{0}}objemové reléové součásti, pokud jsou geometrie a tloušťka materiálu kompatibilní s procesem.
Mezi kritické parametry patří:
Tloušťka pásu
Průchod matrice
Proražením-pro-vyrovnání zápustky
Špičkový-stav
Přesnost podávání
Plochost pásu
Výška otřepu
Opotřebení nástroje
Deformace dílu
Opotřebení nástroje v průběhu času mění řeznou vůli. Intervaly údržby matrice by proto měly být spojeny s kapacitou měřené součásti spíše než pouze s kalendářem.
Nástroj-Řízení životnosti a schopnost procesu
Plán výrobních nástrojů by měl dokumentovat:
Počáteční kvalifikace nástroje
Kontrola prvního-kusu
Monitorování Cpk/Ppk pro kritické rozměry
Nástroj pro-sledování záběrů
Kritéria výměny razníku a matrice
Preventivní údržba
Správa náhradních-komponent
Záznamy o-nápravných akcích
U velkoobjemové výroby relé by měl být dodavatel schopen zajistit sledovatelnost od hotových dílů zpět k šarži materiálu, lisovacímu lisu, šarži žíhání, pokovování a kontrolnímu záznamu.
Kontrola geometrie magnetického{0}}obvodu pomocí CMM
Inspekce souřadnicového měřicího stroje je užitečná zejména tam, kde spolupůsobí několik geometrických prvků.
Mezi typické vlastnosti patří:
| Funkce | Příklad způsobu řízení | Potenciální funkční efekt |
| Délka tyče | CMM | Geometrie magnetického obvodu |
| Plochost-pole | CMM / optické měření | Kontakt kotvy |
| Soustřednost | CMM | Vyrovnání sestavy |
| Poloha otvoru | CMM / vidění | Nýtování nebo montáž |
| Tloušťka | Mikrometr / CMM | Magnetická odpor a fit |
| Výška otřepu | Optická kontrola | Rušení montáže |
| Stav povrchu | Vizuální / drsnostní test | Kontaktní rozhraní |
Přesná tolerance musí být stanovena z konstrukce relé. Požadavek plošného rozsahu ±0,01 mm na každý prvek může zvýšit výrobní náklady bez zlepšení výkonu relé; naopak nedostatečná kontrola nad funkcí magnetické-mezery může způsobit funkční odchylky.
Dokumentace kvality pro PPAP úroveň 3
U automobilových programů může předložení PPAP úrovně 3 obsahovat:
Záruka na předložení části
Vývojový diagram procesu
PFMEA
Kontrolní plán
Rozměrové výsledky
Certifikace materiálu
Výsledky testů výkonu
MSA / studie měřidel
Schopnost počátečního procesu
Informace o nářadí
Ukázka výrobních dílů
Tam, kde je reléové jádro klasifikováno jako speciální charakteristika, by měla být data o magnetických{0}}vlastnostech spojena s plánem řízení a analýzou způsobilosti procesu.

Technická výběrová matice: Od suroviny k sestavě západkového relé
Při získávání železného jádra se západkovým relé by týmy nákupu měly hodnotit celou výrobní cestu spíše než porovnávat jednotkové ceny mezi nominálně identickými součástmi.
| Položka hodnocení | Minimální inženýrská otázka | Doporučený důkaz |
| Materiál | Je třída řízena jako DT4C/DT4E? | Materiálový certifikát |
| Chemie | Jsou limity složení sledovatelné šarží? | Certifikát mlýna/záznam dodavatele |
| Tváření | Jak je řízena deformace? | Tok procesu + PFMEA |
| Žíhání | Je tepelný recept řízen a zaznamenáván? | Záznamy pece |
| Magnetický výkon | Jsou vlastnosti po-žíhání ověřeny? | Zpráva o magnetickém testu |
| Rozměry | Jsou kritické vlastnosti měřeny statisticky? | CMM / zpráva o způsobilosti |
| Pokovování | Je tloušťka povlaku kontrolována? | Zpráva XRF |
| Koroze | Prošel vybraný povrch stanoveným testem? | Laboratorní zpráva |
| Shromáždění | Jsou parametry stahování-ověřovány? | Záznam o funkční zkoušce |
| Kvalitní | Mohou produkční záznamy podporovat PPAP Level 3? | PPAP balíček |
| Sledovatelnost | Lze vysledovat hotové díly ke zpracovávaným šaržím? | Systém sledovatelnosti šarže |
Preferovaným dodavatelem tedy není pouze lisovna. Výrobní kapacita by měla zahrnovat přesné tváření kovů, žíhání-odlehčení pnutí, povrchovou úpravu, rozměrovou kontrolu, magnetickou validaci a sledovatelnost výroby.
Doporučená specifikace pro reléové jádro z čistého železa RFQ
Nákupní výkres nebo RFQ by měly poskytnout dostatek informací pro dodavatele, aby mohl před cenovou nabídkou vyhodnotit vyrobitelnost.
Doporučené informace zahrnují:
Materiál: DT4C / DT4E elektrické čisté železo
Tloušťka nebo průměr surového-materiálu
Hotové rozměry
Kritické toleranční zóny
Plochost-pole
Požadavek na výšku-otřepu
Magnetický výkonnostní cíl
Požadavek na žíhání
Typ pokovování
Tloušťka pokovení
Požadavek na korozní-test
Drsnost povrchu
Způsob montáže
Stažení-požadavek na uvolnění
Provozní teplota prostředí
Roční objem
Prototypové množství
Požadavek PPAP
Inspekční standard
Požadavky na balení a sledovatelnost
U nových komponent umožňuje dodání 2D výkresu, 3D CAD modelu, roční poptávky, požadavků na materiál a cílových funkčních parametrů výrobci elektromagnetického železného jádra provést revizi DFM před investicí do nástrojů.
Technický závěr: Ovládejte magnetický stav, nejen kovovou geometrii
Výkon jádra západkového relé je dán interakcí mezi materiálovým složením, mechanickou deformací, žíháním, povrchovou úpravou, rozměrovou přesností a konečným magnetickým obvodem.
DT4C nebo DT4E mohou poskytnout požadovaný feromagnetický základ, ale tlak vyvolaný lisováním- může zvýšit koercitivní sílu a snížit magnetickou odezvu. Řízené vakuové žíhání může snížit tuto procesem-indukovanou magnetickou degradaci. Zinkování nebo niklování může poskytnout ochranu proti korozi, ale tloušťka povlaku musí být zahrnuta v plánu rozměrové a magnetické validace.
U velkoobjemových{0}}chytrých-metrů, řízení elektromobilů, ESS a výkonové{2}}elektroniky je tedy praktický požadavek na zdroje:
Kontrolovaný materiál z čistého železa → přesné tváření → žíhání-odlehčení napětí → řízené pokovování → kontrola CMM → magnetické funkční testování → sledovatelnost PPAP úrovně 3.
Apollo Electronic Components (Xiamen) Co., Ltd. podporuje přesné elektromagnetické součástky prostřednictvím lisování kovů, tváření, obrábění, povrchové úpravy, rozměrové kontroly a-kontroly kvality výroby. U nového železného jádra se západkovým relé mohou technické týmy poskytnout výkresová nebo CAD data pro kontrolu DFM, posouzení materiálu/procesu, plánování prototypu a vyhodnocení objemu-výroby.
Často kladené otázky: Obstarávání jádra pro relé z čistého železa a řízení procesu
Jaký je typický cyklus dodání PPAP úrovně 3 pro aželezné jádro západkového relé?
Cyklus závisí na složitosti nástroje, množství vzorku, požadavcích na testování a zákaznické dokumentaci. Výrobní program by měl definovat nástroje, vzorky T1, validaci rozměrů, magnetické testování a milníky odeslání PPAP před vydáním objednávky-.
Jak mohou výrobci řídit životnost lisovacích nástrojů u velkoobjemových jader relé z čistého železa?
Životnost matrice by měla být řízena prostřednictvím záznamů-počtu výstřelů, preventivní údržby, schopnosti kritických{1}}rozměrů, sledování otřepů a kontroly opotřebení razníku a matrice. Kritéria pro výměnu by měla být založena na naměřeném posunu procesu spíše než na samotném počtu výstřelů.
Jak se ověřuje tloušťka pokovení-jádra relé, aniž by došlo ke snížení magnetického výkonu?
Rentgenová fluorescence (XRF) dokáže nedestruktivně měřit tloušťku zinkového nebo niklového povlaku. Po pokovení by měly být ověřeny kritické rozměry a konečné vtažení{3}}/uvolnění, aby se potvrdilo, že nahromadění povlaku nezměnilo magnetickou vzduchovou mezeru.
kontaktujte nás

Odeslat dotaz